 0086-15068518279 (চীনা)/001-5416026691 (ইংরেজি)


 এন
একটি কি CNC নলাকার গ্রাইন্ডিং মেশিন
একটি CNC নলাকার গ্রাইন্ডিং মেশিন হল একটি ধাতু কাটার সরঞ্জাম যা একটি ঘূর্ণায়মান ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা ব্যবহার করে একটি বৃত্তাকার ওয়ার্কপিসের বাইরের বা অভ্যন্তরীণ পৃষ্ঠ থেকে উপাদানের একটি পাতলা স্তর সরিয়ে দেয়, যখন অংশটি নিজেই কেন্দ্রের মধ্যে বা একটি চাকের মধ্যে ঘুরতে থাকে। সিএনসি অক্ষরগুলি কম্পিউটারের সংখ্যাসূচক নিয়ন্ত্রণের জন্য দাঁড়ায়, যার অর্থ হুইলহেড, ওয়ার্কটেবল এবং ইনফিড অক্ষগুলি ম্যানুয়াল হ্যান্ডহুইলের পরিবর্তে প্রোগ্রাম নির্দেশের অধীনে চলে। ফলাফল হল একটি ব্যাস সহনশীলতা সহ একটি শ্যাফ্ট, রোলার, পিন বা টাকু যা একক অঙ্কের মাইক্রন স্তরে পৌঁছাতে পারে এবং বাঁক বা মিলিং এর চেয়ে মসৃণ একটি পৃষ্ঠ ফিনিশ নিজেরাই তৈরি করতে পারে।
ব্যবহারিক ভাষায়, এই মেশিনটি হল ফিনিশিং স্টেশন যা বাঁক বা শক্ত হওয়ার পরে আসে। একটি খাদকে প্রথমে লেদ দিয়ে রুক্ষ করা হয়, তারপর তাপের কঠোরতা বাড়ানোর জন্য চিকিত্সা করা হয় এবং অবশেষে পাঠানো হয় CNC নলাকার নাকাল মেশিন ব্যাস এবং গোলাকারতা ফিরিয়ে আনতে আঁটসাঁট সংখ্যার মধ্যে একটি অঙ্কন প্রয়োজন। স্বয়ংচালিত ক্র্যাঙ্কশ্যাফ্ট জার্নাল, হাইড্রোলিক সিলিন্ডার রড, মেশিন টুল স্পিন্ডল এবং বিয়ারিং সিটগুলি প্রায় প্রতিবারই গ্রাইন্ডিং কাজ করে কারণ একা বাঁকানো এই অংশগুলি শক্ত হয়ে গেলে গোলাকারতা বা পৃষ্ঠের ফিনিস ধরে রাখতে পারে না।
কিভাবে গ্রাইন্ডিং প্রক্রিয়া মেশিনের ভিতরে কাজ করে
একবার একটি চক্র শুরু হলে চারটি গতি একই সময়ে চলে, এবং সেগুলি বোঝার ফলে মেশিনটি কেন এমন সূক্ষ্ম সহনশীলতা ধরে রাখতে পারে তা ব্যাখ্যা করে।
1
চাকা ঘূর্ণন - গ্রাইন্ডিং হুইল স্পিন্ডেল একটি নির্দিষ্ট পেরিফেরাল গতিতে ঘোরে, সাধারণত 35 থেকে 45 মিটার প্রতি সেকেন্ডে এই নিবন্ধে পরে কভার করা মেশিনগুলিতে, তাই ওয়ার্কপিসের ব্যাস নির্বিশেষে ঘষিয়া তুলিয়া ফেলিতে সক্ষম দানাগুলি একটি স্থির হারে কাটা হয়।
2
ওয়ার্কপিস ঘূর্ণন - অংশটি কেন্দ্রের মধ্যে বা একটি হেডস্টক চকের মধ্যে ধীরে ধীরে ঘুরতে থাকে, সাধারণত প্রতি মিনিটে কয়েক দশ থেকে কয়েকশ ঘূর্ণন, তাই পৃষ্ঠের প্রতিটি বিন্দু বারবার চাকা অতিক্রম করে।
3
টেবিল ট্রাভার্স - ওয়ার্কটেবল লম্বা শ্যাফ্টের জন্য চাকার মুখ বরাবর অংশটিকে সামনে পিছনে স্লাইড করে, অথবা একটি পাসে একটি ছোট কাঁধ বা খাঁজ নাকাল করার জন্য স্থির থাকে।
4
ইনফিড নিয়ন্ত্রণ - একটি সার্ভো চালিত বল স্ক্রু হুইলহেডকে 0.001 মিমি ছোট ধাপে অংশের দিকে ঠেলে দেয়, যা একটি CNC মেশিনকে এমন ব্যাস ধরে রাখতে দেয় যা একটি ম্যানুয়াল গ্রাইন্ডার নির্ভরযোগ্যভাবে পুনরাবৃত্তি করতে পারে না।
একটি ফিনিশিং পাস সাধারণত একটি ভারী ইনফিড হারে একটি রুক্ষ পাস অনুসরণ করে, তারপরে একটি স্পার্ক আউট স্টেজ যেখানে চাকাটি শূন্য অতিরিক্ত ইনফিডে বেশ কয়েকটি পাস তৈরি করে যাতে মেশিনটি বসন্ত ফিরে আসে এবং অবশিষ্ট কোনো স্টক সরাতে পারে। এই সিকোয়েন্সিংটি সিএনসি প্রোগ্রামে একবার লেখা হয় এবং প্রতিটি অংশে পুনরাবৃত্তি হয়, যে কারণে অভিন্ন শ্যাফ্টের গ্রাইন্ডিং ব্যাচগুলি হাত দ্বারা মেশিন করা অংশগুলির তুলনায় অনেক বেশি সামঞ্জস্যপূর্ণ থাকে।
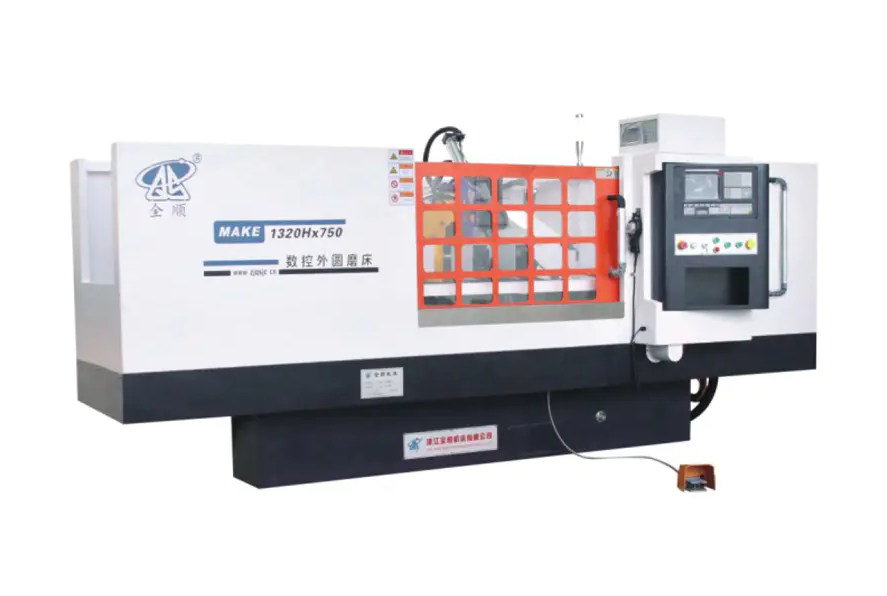
প্রধান কাঠামোগত উপাদান এবং কেন তারা গুরুত্বপূর্ণ
পাঁচটি সাবসিস্টেম নির্ধারণ করে যে কতটা সঠিক এবং কতটা টেকসই একটি গ্রাইন্ডিং মেশিন উৎপাদনের কয়েক বছর ধরে হবে। মেশিনের তুলনাকারী ক্রেতার উচিত একটি মেশিনের মূল্য ট্যাগ দ্বারা বিচার না করে প্রতিটিকে আলাদাভাবে দেখা।
বিছানা এবং বেস কাস্টিং
বিছানাটি একটি এক টুকরো ঢালাই লোহার কাঠামো যা পুরানো এবং চূড়ান্ত যন্ত্রের আগে চাপ উপশম করে, তাই এটি কাটিং ফোর্স শোষণ করে এবং বছরের পর বছর ধরে ওয়ার্কশপের তাপমাত্রার পরিবর্তনগুলিকে শোষণ করে না। একটি ভারী, ভাল পাঁজরযুক্ত ঢালাই কম্পনকে আরও ভালভাবে স্যাঁতসেঁতে করে, এবং কম্পন একটি সূক্ষ্ম পৃষ্ঠ ফিনিশের একক বৃহত্তম শত্রু।
হুইলহেড স্পিন্ডল
টাকুটি গ্রাইন্ডিং হুইল বহন করে এবং এটি রোলিং বিয়ারিং বা হাইড্রোডাইনামিক এবং হাইড্রোস্ট্যাটিক তেল ফিল্ম বিয়ারিং ব্যবহার করতে পারে। অয়েল ফিল্ম স্পিন্ডেলগুলি টেকসই ভারী কাটার অধীনে ঠাণ্ডাভাবে চলে এবং ঘূর্ণনগত নির্ভুলতাকে বেশিক্ষণ ধরে রাখে, এই কারণেই নীচের তুলনা সারণীতে উচ্চ নির্ভুলতা মডেলগুলি একটি গতিশীল এবং স্থির চাপের টাকু বিকল্পে প্রতি সেকেন্ডে 45 মিটার চাকার গতি উদ্ধৃত করে।
লিনিয়ার গাইডওয়ে এবং বল স্ক্রু
নিখুঁত মানের সার্ভো মোটর দ্বারা চালিত প্রি-লোডেড বল স্ক্রুগুলির সাথে যুক্ত যথার্থ রৈখিক গাইডগুলি পুরানো স্লাইডিং ওয়ে ডিজাইনগুলিতে জর্জরিত ব্যাকল্যাশকে সরিয়ে দেয়, এই নিবন্ধে উল্লেখ করা মেশিনগুলিতে ন্যূনতম প্রোগ্রামেবল ইনফিড স্টেপ প্রায় 0.001mm দেয়।
হেডস্টক এবং টেইলস্টক
কেন্দ্রের উচ্চতা সরাসরি বিছানায় আঘাত না করে একটি শ্যাফ্ট যে বৃহত্তম ব্যাস ঘোরাতে পারে তা সীমিত করে, এই কারণে নির্মাতারা চিন্তার পরিবর্তে কেন্দ্রের উচ্চতাকে মূল বৈশিষ্ট্য হিসাবে উদ্ধৃত করেন। টেলস্টক কুইল স্থির কেন্দ্রের চাপ প্রয়োগ করে যাতে একটি দীর্ঘ সরু খাদ নাকাল বা নাকাল বলের অধীনে বাঁক না করে।
CNC কন্ট্রোল এবং কথোপকথন সফ্টওয়্যার
একটি কথোপকথন গ্রাইন্ডিং ইন্টারফেস একটি অপারেটরকে হাত দিয়ে জি কোড লেখার পরিবর্তে ফাঁকা স্ক্রীনে একটি পূরণের লক্ষ্য ব্যাস, দৈর্ঘ্য এবং স্টক অপসারণের পরিমাণ প্রবেশ করতে দেয়, যা কয়েক মাস ধরে একটি পুনরাবৃত্তি অংশের পরিবর্তে বিভিন্ন ছোট ব্যাচ চালানোর দোকানগুলির জন্য সেটআপের সময়কে ছোট করে।
MK এবং MAK সিরিজ স্পেসিফিকেশন তুলনা
নীচের সারণীটি একটি কার্যকরী MK এবং MAK সিরিজের পণ্য লাইন থেকে সাতটি সাধারণ কনফিগারেশনের লাইন আপ করে যাতে একটি সময়ে একটি ডেটা শীট পড়ার পরিবর্তে সংখ্যাগুলি পাশাপাশি তুলনা করা যায়। সমস্ত পরিসংখ্যান প্রতিটি মডেলের জন্য প্রস্তুতকারকের বিবৃত প্রযুক্তিগত পরামিতি।
| মডেল | ব্যাস গ্রাউন্ড হতে হবে | সর্বোচ্চ দৈর্ঘ্য স্থল হতে হবে | কেন্দ্রের উচ্চতা | চাকার আকার O.D x W x I.D. | মোট মোটর পাওয়ার |
|---|---|---|---|---|---|
| MK1350B | সর্বোচ্চ 500 মিমি | 1500 / 2000 / 3000 / 4000 মিমি | 270 মিমি | Phi750x75xPhi305 মিমি | 20.63kW |
| MK1332B | Phi8 থেকে Phi320 মিমি | 500 / 1000 / 1500 / 2000 / 3000 মিমি | 180 মিমি | Phi600x75xPhi305mm | 21.475 থেকে 33.075kW |
| MKE1332B | Phi8 থেকে Phi320 মিমি | 500 / 1000 / 1500 / 2000 / 3000 মিমি | 180 মিমি | Phi600x75xPhi305mm | 21.475 থেকে 33.075kW |
| MAK1320H | Phi8 থেকে Phi200mm | 500 / 750 মিমি | 135 মিমি | Phi500x50xPhi203 মিমি | 10.825 কিলোওয়াট |
| MAKE1320H | Phi8 থেকে Phi200mm | 500 / 750 মিমি | 135 মিমি | Phi500x50xPhi203 মিমি | 10.825 কিলোওয়াট |
| MK1320H | Phi8 থেকে Phi200mm | 500 / 800 মিমি | 135 মিমি | Phi400x50xPhi203 মিমি | 10.825 কিলোওয়াট |
| MKE1320H | Phi8 থেকে Phi200mm | 500 / 800 মিমি | 135 মিমি | Phi400x50xPhi203 মিমি | 10.825 কিলোওয়াট |
চাকার পেরিফেরাল গতিতে বসে পুরো পরিসীমা জুড়ে প্রতি সেকেন্ডে 38 মিটার , যখন একটি গতিশীল এবং স্থির চাপের টাকু লাগানো হয় তখন 45 মিটার প্রতি সেকেন্ডে বৃদ্ধি পায় এবং কমপ্যাক্ট H সিরিজে সর্বাধিক ওয়ার্কপিসের ওজন 50kg থেকে MK1350B-তে 1000kg পর্যন্ত হয়। আপনার সামনে আঁকা অংশের পাশাপাশি এই টেবিলটি পড়া হল একটি মডেলকে শর্টলিস্ট করার দ্রুততম উপায়, যেহেতু ব্যাস পরিসীমা এবং কেন্দ্রের দৈর্ঘ্যের মধ্যে পাওয়ার বা টাকু টাইপ সিদ্ধান্ত নেওয়ার আগে বেশিরভাগ বিকল্পগুলিকে বাতিল করে দেয়।
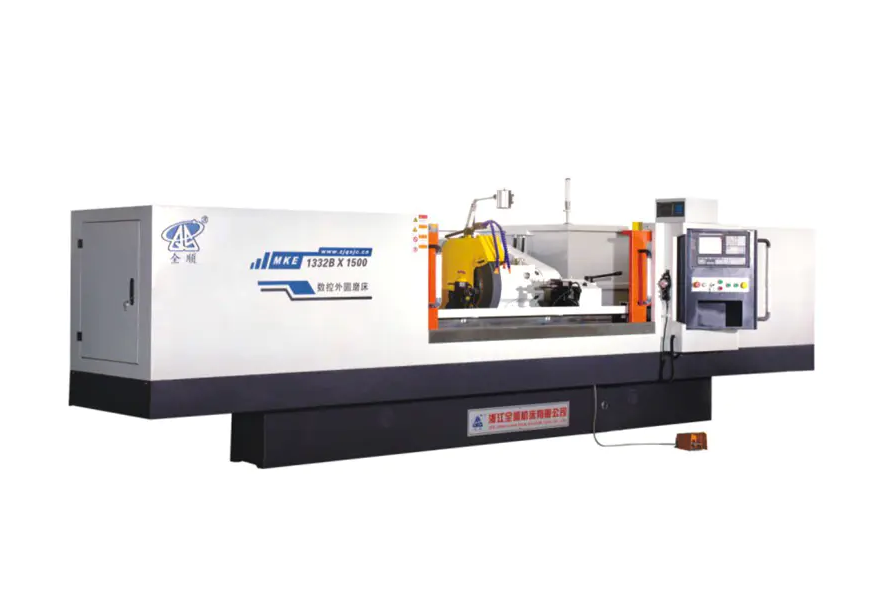
আপনার ওয়ার্কপিসের আকার এবং ব্যাচ ভলিউমের সাথে একটি মডেলের সাথে মিল করা
একটি উদ্ধৃতি অনুরোধ করার আগে তিনটি প্রশ্ন একটি সাতটি মডেল লাইনকে এক বা দুটি বাস্তবসম্মত পছন্দের মধ্যে সংকুচিত করে।
- অংশ পরিবারে বৃহত্তম ব্যাস এবং দীর্ঘতম দৈর্ঘ্য কত? 200 মিমি ব্যাস এবং 800 মিমি দৈর্ঘ্যের নীচে ছোট পিন এবং ছোট শ্যাফ্ট গ্রাইন্ড করা একটি দোকান MK1320H, MKE1320H, MAK1320H, বা MAKE1320H-এ আরামদায়কভাবে ফিট করে, যখন 320 মিমি ব্যাস এবং 3000 মিমি লম্বা শ্যাফ্ট এবং M3B21 বা M3333-এর জন্য যেকোন কিছুর জন্য কল করা যায়। 500mm ব্যাস এবং 4000mm দীর্ঘ MK1350B প্রয়োজন৷
- সবচেয়ে ভারী একক অংশ কতটা ভারী। কেন্দ্রের উচ্চতা এবং ভার বহন ক্ষমতা উভয়ই ট্র্যাক ওয়ার্কপিস ওজন, তাই একটি 900 কেজি ক্র্যাঙ্কশ্যাফ্ট ফাঁকা 150 কেজির জন্য রেট দেওয়া মেশিনে লোড করার কোনও ব্যবসা নেই, এমনকি ব্যাস প্রযুক্তিগতভাবে ফিট হলেও।
- স্টক অপসারণ হালকা এবং পুনরাবৃত্ত, বা ভারী এবং অসঙ্গত। MK1332B এবং MK1350B-এর অতিরিক্ত মোটর পাওয়ার এবং বৃহত্তর চাকা ব্যাস থেকে অসম স্টক সুবিধা সহ নকল বা কাস্ট ব্ল্যাঙ্কগুলি, যখন একটি ছোট, এমনকি গ্রাইন্ডিং ভাতা সহ প্রি-টার্নড বার স্টক নিম্ন শক্তির H সিরিজের মেশিনগুলিতে দক্ষতার সাথে চলে।
একটি সাধারণ নিয়ম যা অনেক দোকানের পরিকল্পনাকারীরা ব্যবহার করেন তা হল মেশিনটিকে সামনের অংশের পরিবর্তে আগামী তিন থেকে পাঁচ বছরের মধ্যে প্রত্যাশিত সবচেয়ে বড় অংশে সাইজ করা, যেহেতু একটি গ্রাইন্ডিং মেশিন একটি দীর্ঘ পরিষেবা জীবনের সম্পদ এবং পরবর্তীতে কেন্দ্রের উচ্চতা বা বিছানার দৈর্ঘ্য আপগ্রেড করা খুব কমই ব্যবহারিক।
শিল্প এবং যন্ত্রাংশ যা এই সরঞ্জামের উপর নির্ভর করে
নলাকার গ্রাইন্ডিং সেখানে দেখা যায় যেখানে একটি বৃত্তাকার অংশ অন্য একটি বৃত্তাকার অংশের সাথে একটি শক্ত সহনশীলতার সাথে মিলিত হয়, তাই অ্যাপ্লিকেশন তালিকাটি একটি একক শিল্পের বাইরেও বিস্তৃত।
| শিল্প | সাধারণ অংশ গ্রাউন্ড | সাধারণ সহনশীলতা লক্ষ্য |
|---|---|---|
| মোটরগাড়ি এবং ইঞ্জিন অংশ | ক্র্যাঙ্কশ্যাফ্ট এবং ক্যামশ্যাফ্ট জার্নাল, গিয়ারবক্স শ্যাফ্ট, পিস্টন পিন | 0.005 মিমি থেকে 0.01 মিমি |
| হাইড্রোলিক এবং বায়ুসংক্রান্ত উপাদান | সিলিন্ডার রড, প্লাঞ্জার, ভালভ স্পুল | 0.005 মিমি থেকে 0.02 মিমি |
| ভারবহন উত্পাদন | ভিতরের এবং বাইরের ভারবহন ঘোড়দৌড়, রোলার পিন | 0.002 মিমি থেকে 0.008 মিমি |
| মেশিন টুল বিল্ডিং | স্পিন্ডলস, নির্ভুল লিডস্ক্রু, গাইড শ্যাফ্ট | 0.003 মিমি থেকে 0.01 মিমি |
| টেক্সটাইল এবং মুদ্রণ যন্ত্রপাতি | রোলার, ড্রাইভ শ্যাফ্ট, প্রিন্টিং সিলিন্ডার | 0.01 মিমি থেকে 0.02 মিমি |
লম্বা রোল এবং সিলিন্ডারের কাজ, যেমন প্রিন্টিং রোলার বা টেক্সটাইল ড্রাইভ শ্যাফ্ট, ঠিক সেই বিভাগ যা দোকানগুলিকে MK1332B এবং MK1350B রেঞ্জের লম্বা বিছানার বিকল্পগুলির দিকে ঠেলে দেয়, যেহেতু ব্যাসের পরিবর্তে কেন্দ্রগুলির মধ্যে বিছানার দৈর্ঘ্য সাধারণত এই অংশগুলির জন্য সীমাবদ্ধ বৈশিষ্ট্য।
নাকাল চাকা নির্বাচন এবং কাটিং পরামিতি
চাকা পছন্দ সারফেস ফিনিশ এবং সাইকেল টাইমকে প্রভাবিত করে যতটা মেশিন নিজেই করে, তাই সঠিক ঘষিয়া তুলিয়া ফেলিতে সক্ষম সঠিক ইনফিড রেট সহ সঠিক মডেল বাছাই করার মতোই গুরুত্বপূর্ণ।
উপাদান দ্বারা ঘষিয়া তুলিয়া ফেলিতে সক্ষম টাইপ
- অ্যালুমিনিয়াম অক্সাইড চাকার স্যুট কার্বন ইস্পাত এবং খাদ ইস্পাত শ্যাফ্ট, স্বয়ংচালিত এবং সাধারণ ইঞ্জিনিয়ারিং গ্রাইন্ডিং কাজ বৃহৎ সংখ্যাগরিষ্ঠ আচ্ছাদন.
- কিউবিক বোরন নাইট্রাইড চাকা 55 HRC-এর উপরে শক্ত ইস্পাতের সাথে স্যুট করে এবং পুনরাবৃত্তি উত্পাদন চালানোর সময় প্রচলিত ঘষিয়া তুলিয়া ফেলিতে সক্ষম হইতে অনেক বেশি সময় ধরে তাদের আকৃতি ধরে রাখে।
- সিলিকন কার্বাইড চাকার স্যুট ঢালাই লোহা, ব্রোঞ্জ, এবং অন্যান্য অ লৌহঘটিত বা ভঙ্গুর পদার্থ যেখানে অ্যালুমিনিয়াম অক্সাইড দ্রুত চকচকে হয়ে যায়।
সাধারণ কাটিয়া পরামিতি
একটি রুক্ষ গ্রাইন্ডিং পাস সাধারণত 0.02 মিমি থেকে 0.05 মিমি রেডিয়াল স্টক প্রতি পাসে চাকার প্রস্থের জন্য উপযুক্ত একটি টেবিল গতিতে সরিয়ে দেয়, তারপরে 0.005 মিমি থেকে 0.01 মিমি প্রতি পাসে একটি ফিনিশ পাস এবং শূন্য অতিরিক্ত ইনফিড সহ দুই থেকে চারটি পাসের একটি স্পার্ক আউট স্টেজ। কুল্যান্ট প্রবাহ, সাধারণত একটি জল দ্রবণীয় গ্রাইন্ডিং তরল, ক্রমাগত চাকা এবং অংশ যোগাযোগ অঞ্চলে পৌঁছানোর প্রয়োজন, যেহেতু এই ছোট যোগাযোগ এলাকায় তাপ জমা হওয়ার কারণে সমাপ্ত অংশে গ্রাইন্ডিং বার্ন এবং অবশিষ্ট চাপ সৃষ্টি করে।
দৈনিক যত্ন এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ
সামঞ্জস্যপূর্ণ দৈনন্দিন অভ্যাস একটি গ্রাইন্ডিং মেশিনকে মাসের মধ্যে সহনশীলতা থেকে বেরিয়ে যাওয়ার পরিবর্তে বহু বছর ধরে তার রেট নির্ভুলতা ধরে রাখে।
| ব্যবধান | টাস্ক |
|---|---|
| প্রতিটি শিফট | কুল্যান্টের স্তর এবং প্রবাহ পরীক্ষা করুন, গাইডওয়েগুলি মুছুন, চিপ বা গ্লেজিংয়ের জন্য চাকা পরিদর্শন করুন |
| সাপ্তাহিক | গ্রাইন্ডিং হুইল, কুল্যান্ট ফিল্টার বা চৌম্বক বিভাজক পরিষ্কার করুন, তৈলাক্তকরণ তেলের স্তর পরীক্ষা করুন |
| মাসিক | টাকু চলমান তাপমাত্রা পরীক্ষা করুন, খেলার জন্য বল স্ক্রু এবং রৈখিক গাইড পরিদর্শন করুন, কেন্দ্রের প্রান্তিককরণ যাচাই করুন |
| ত্রৈমাসিক | সম্পূর্ণ কুল্যান্ট ট্যাঙ্ক পরিষ্কার করুন, টেলস্টক কুইল চাপ পরীক্ষা করুন, একটি পরীক্ষা দণ্ড দিয়ে জ্যামিতিক নির্ভুলতা পরীক্ষা চালান |
কুল্যান্টের অবস্থা বিশেষ মনোযোগের দাবি রাখে, যেহেতু নোংরা বা ক্ষয়প্রাপ্ত কুল্যান্ট হল দুর্বল পৃষ্ঠের ফিনিস এবং অকাল চাকা পরিধানের সবচেয়ে সাধারণ কারণ, তবুও এটি ঠিক করার জন্য এই তালিকার সবচেয়ে সস্তা একক আইটেম।
সাধারণ নাকাল ত্রুটি এবং ব্যবহারিক সংশোধন
| উপসর্গ | সম্ভবত কারণ | প্রস্তাবিত ফিক্স |
|---|---|---|
| পৃষ্ঠে নীল বা বাদামী বিবর্ণতা | অতিরিক্ত তাপ থেকে পোড়া নাকাল | ইনফিড রেট কমিয়ে দিন, কুল্যান্টের প্রবাহ বাড়ান, চাকা সাজান |
| দৈর্ঘ্য বরাবর তরঙ্গায়িত বকবক চিহ্ন | টাকু ভারসাম্যহীনতা বা আলগা tailstock সমর্থন | চাকাটি পুনরায় ভারসাম্যপূর্ণ করুন, কেন্দ্রের চাপ পরীক্ষা করুন, বিয়ারিং পরিধান পরিদর্শন করুন |
| অংশ দৈর্ঘ্য বরাবর tapered ব্যাস | মিসালাইন করা কেন্দ্র বা জীর্ণ টেলস্টক কুইল | একটি পরীক্ষার সূচকের সাথে কেন্দ্রের সারিবদ্ধতা পুনরায় পরীক্ষা করুন, টেলস্টককে পরিষেবা দিন |
| রুক্ষ বা নিস্তেজ চেহারা পৃষ্ঠ ফিনিস | চকচকে বা লোড চাকা মুখ | আরো ঘন ঘন চাকা পোষাক, ঘষিয়া তুলিয়া ফেলিতে সক্ষম গ্রেড উপাদান মেলে নিশ্চিত |
মূল্যায়ন মূল্য, আউটপুট, এবং পেব্যাক সময়কাল
ক্রয় মূল্য মালিকানা খরচ ছবির একটি অংশ মাত্র। একটি বাস্তবসম্মত মূল্যায়ন অন্তত চারটি বিষয় একসাথে ওজন করে।
- অংশ প্রতি সাইকেল সময় , যা চাকার গতি, ইনফিড স্টেপের আকার এবং কতটা প্রক্রিয়া স্বয়ংক্রিয় বনাম ম্যানুয়ালি লোডের উপর নির্ভর করে।
- শক্তি খরচ , যেখানে স্পেসিফিকেশন টেবিলে মোট মোটর শক্তি প্রতি শিফটে বিদ্যুতের খরচ অনুমান করার জন্য একটি সূচনা বিন্দু দেয়।
- চাকা এবং কুল্যান্ট ব্যবহার্য জিনিসপত্র , চাকার ব্যাস সহ কোন স্কেল এবং কিভাবে আক্রমনাত্মক রুক্ষ পাস স্টক অপসারণ.
- স্ক্র্যাপ এবং rework হার , যা একটি পুনরাবৃত্তিযোগ্য CNC ইনফিড সিস্টেম ম্যানুয়াল গ্রাইন্ডিংয়ের তুলনায় কম থাকে, সরাসরি কার্যকর থ্রুপুট উন্নত করে।
যে দোকানগুলি উচ্চ ভলিউমে একটি সংকীর্ণ অংশ মিশ্রণ চালায় সেগুলি সাধারণত সাইকেল টাইম লাভের মাধ্যমে মেশিনের খরচ দ্রুত পুনরুদ্ধার করে, যখন অনেকগুলি ছোট ব্যাচ চালিত দোকানগুলি মূলত কথোপকথনমূলক প্রোগ্রামিং থেকে কম সেটআপ সময় এবং প্রথম নিবন্ধ সেটআপের সময় কম স্ক্র্যাপ করা অংশগুলির মাধ্যমে খরচ পুনরুদ্ধার করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি সিএনসি নলাকার গ্রাইন্ডিং মেশিন কী সহনশীলতা অর্জন করতে পারে।
বেশিরভাগ শিল্প CNC নলাকার গ্রাইন্ডার স্বাভাবিক উত্পাদনে 0.005 মিমি এবং 0.02 মিমি এর মধ্যে ব্যাস সহনশীলতা ধরে রাখে এবং প্রক্রিয়া গেজিংয়ের সাথে মিলিত ডায়নামিক এবং স্ট্যাটিক প্রেসার স্পিন্ডেলের সাথে লাগানো মেশিনগুলি সমালোচনামূলক বিয়ারিং বা স্পিন্ডেল কাজের ক্ষেত্রে একক অঙ্কের মাইক্রন পুনরাবৃত্তিযোগ্যতায় পৌঁছাতে পারে।
MK এবং MAK মডেল নামকরণের মধ্যে পার্থক্য কি?
এই পণ্য পরিবারের মধ্যে, MK উপসর্গটি আদর্শ CNC নলাকার গ্রাইন্ডিং কনফিগারেশনকে নির্দেশ করে যখন MAK উপসর্গটি ছোট, ছোট ব্যাসের শ্যাফ্টের জন্য নির্মিত একটি কমপ্যাক্ট কনফিগারেশনকে বোঝায় এবং MKE বা MAKE-এর মতো মডেল কোডে একটি যোগ করা E সাধারণত একই বেস মেশিনে একটি উন্নত নিয়ন্ত্রণ বা ড্রাইভ বিকল্প নির্দেশ করে।
কত ঘন ঘন নাকাল চাকা পোশাক করা উচিত।
ড্রেসিং ফ্রিকোয়েন্সি উপাদানের কঠোরতা এবং স্টক অপসারণের হারের উপর নির্ভর করে, তবে বেশিরভাগ ইস্পাত কাজের একটি ব্যবহারিক সূচনা পয়েন্ট হল প্রতিটি ফিনিশিং পাসের আগে এবং সাধারণ উত্পাদন চালানোর জন্য প্রতি শিফটে ন্যূনতম একবার পোশাক পরা, যদি পৃষ্ঠের সমাপ্তি বা চক্রের শব্দ লক্ষণীয়ভাবে পরিবর্তিত হয় তবে তাড়াতাড়ি সামঞ্জস্য করা।
একটি মেশিন ছোট এবং দীর্ঘ উভয় শ্যাফ্ট পিষে দিতে পারে।
হ্যাঁ, যদি কেন্দ্রগুলির দৈর্ঘ্য মেশিনের বেড রেটিং-এর মধ্যে পড়ে, সেই কারণেই MK1332B-এর মতো মডেলগুলি একই বেস মেশিনে 500mm থেকে 3000mm পর্যন্ত পাঁচটি ভিন্ন বেড দৈর্ঘ্যে অফার করা হয়, অব্যবহৃত ভ্রমণের জন্য অর্থ প্রদান না করে একটি দোকানের বিছানার দৈর্ঘ্যকে তার সাধারণ অংশের সীমার সাথে মেলাতে দেয়৷
কি workpiece ওজন সীমা ছোট মডেল প্রযোজ্য.
তুলনা সারণীতে আচ্ছাদিত কমপ্যাক্ট 1320H সিরিজটি সর্বাধিক 50 কেজি ওজনের ওয়ার্কপিসের জন্য রেট করা হয়েছে, যখন মাঝারি পরিসরের MK1332B এবং MKE1332B ধাপ 150kg পর্যন্ত, এবং বৃহত্তর MK1350B 1000kg পর্যন্ত অংশগুলির জন্য রেট করা হয়েছে, তাই সঠিক কেন্দ্রের ওজন এবং মডেলের ওজনকে রক্ষা করার জন্য উভয়ই সঠিক মাপসই হতে হবে।
একটি উচ্চ চাকা পেরিফেরাল গতি সবসময় দ্রুত চক্র সময় মানে?
সরাসরি না। একটি উচ্চতর পেরিফেরাল গতি যেমন 45 মিটার প্রতি সেকেন্ড বিকল্প একটি গতিশীল এবং স্থির চাপ স্পিন্ডেলের সাথে উপলব্ধ প্রধানত একটি প্রদত্ত স্টক অপসারণের হারে পৃষ্ঠের ফিনিস সামঞ্জস্য এবং চাকা জীবন উন্নত করে, যখন প্রকৃত চক্র সময় ইনফিড স্টেপ, টেবিল ট্র্যাভার্স গতি এবং রুক্ষ পাসটি কতটা স্টক সরিয়ে দেয় তার উপর নির্ভর করে।


