 0086-15068518279 (চীনা)/001-5416026691 (ইংরেজি)


 এন
সরাসরি উত্তর
A নাকাল মেশিন ঘর্ষণ মাধ্যমে উপাদান অপসারণ করতে একটি ওয়ার্কপিসের বিরুদ্ধে উচ্চ গতিতে একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা ঘোরানোর দ্বারা কাজ করে, পৃষ্ঠটিকে সুনির্দিষ্ট মাত্রিক সহনশীলতায় আকৃতি দেয়। চাকার ঘষিয়া তুলিয়া ফেলিতে সক্ষম দানা হাজার হাজার মাইক্রো কাটিয়া প্রান্ত হিসাবে কাজ করে, প্রতিটি পাসের সাথে উপাদানের ছোট চিপগুলিকে শেভ করে।
কোর মেকানিজম
উপাদান অপসারণ পিছনে পদার্থবিদ্যা
এর ভিত্তিতে, একটি গ্রাইন্ডিং মেশিন ঘূর্ণনশীল শক্তিকে ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাটিয়া কর্মে রূপান্তরিত করে। নাকাল চাকা সাধারণত পৃষ্ঠের গতিতে ঘোরে 20 এবং 45 মি/সেকেন্ড , নিয়ন্ত্রিত বল সঙ্গে workpiece বিরুদ্ধে টিপে. প্রতিটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম শস্য — সাধারণত অ্যালুমিনিয়াম অক্সাইড, সিলিকন কার্বাইড, বা কিউবিক বোরন নাইট্রাইড (CBN) — মাইক্রোস্কোপিক স্কেলে অপারেটিং একক-পয়েন্ট কাটিয়া টুল হিসাবে কাজ করে।
যখন একটি শস্য ওয়ার্কপিসের সাথে যোগাযোগ করে, তিনটি জিনিস ক্রমানুসারে ঘটে:
- ইলাস্টিক বিকৃতি - কাটা শুরু করার আগে দানা পৃষ্ঠকে সংকুচিত করে
- প্লাস্টিক চাষ — উপাদান পার্শ্বপথে ধাক্কা হয়, শিলা গঠন
- চিপ গঠন — শস্য একটি মাইক্রো-চিপ মূল উপাদান থেকে মুক্ত শিয়ার
এই প্রক্রিয়াটি পুরো চাকার মুখ জুড়ে প্রতি মিনিটে কয়েক মিলিয়ন বার পুনরাবৃত্তি করে, যা বৈশিষ্ট্যযুক্ত মসৃণ ফিনিস গ্রাইন্ডিংয়ের জন্য পরিচিত। Ra 0.1 থেকে 1.6 মাইক্রোমিটারের সারফেস রুক্ষতার মান নিয়মিতভাবে অর্জন করা হয় — যেকোনো বাঁক বা মিলিং অপারেশনের চেয়ে সূক্ষ্ম।
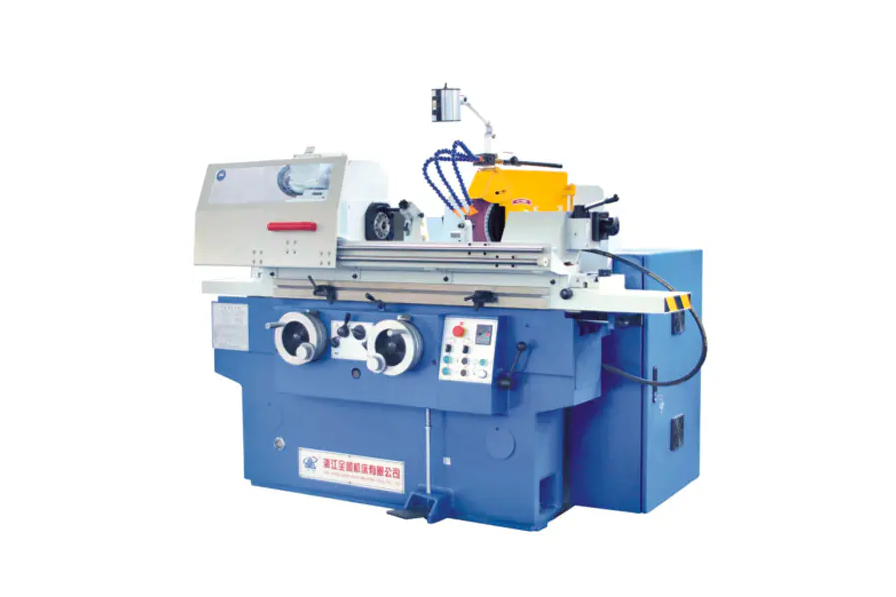
45 মি/সেকেন্ড
সাধারণ সর্বোচ্চ চাকা পৃষ্ঠ গতি
Ra 0.1 μm
অর্জনযোগ্য পৃষ্ঠের রুক্ষতা
0.001 মিমি
মাত্রিক সহনশীলতা পরিসীমা
অ্যানাটমি
মূল উপাদান এবং তারা কি
নাকাল চাকা
কাটার টুল। ঘষিয়া তুলিয়া ফেলিতে সক্ষম দানা একত্রে বাঁধা (ভিট্রিফাইড, রেজিনয়েড বা রাবার বন্ড) দ্বারা গঠিত। চাকা গ্রেড (কঠোরতা) এবং গঠন (শস্য ব্যবধান) উপাদান এবং ফিনিস প্রয়োজনীয়তা উপর ভিত্তি করে নির্বাচন করা হয়.
হুইল হেড/ স্পিন্ডেল
চাকা ঘোরানো টাকু মোটর এবং বিয়ারিং ঘর. স্পিন্ডেলের অনমনীয়তা গুরুত্বপূর্ণ — এমনকি 0.001 মিমি রানআউট সমাপ্ত পৃষ্ঠে বকবক চিহ্ন সৃষ্টি করে।
কাজের টেবিল
ওয়ার্কপিস ধরে রাখে এবং অতিক্রম করে। সারফেস গ্রাইন্ডারে, টেবিলটি রিসিপ্রোকেট (আগে-পিছে) বা ঘোরে। নলাকার গ্রাইন্ডারে, ওয়ার্কপিসটি ঘোরার সময় টেবিলটি Z-অক্ষ বরাবর অতিক্রম করে।
ড্রেসার
একটি হীরা-টিপড টুল যা পর্যায়ক্রমে নিস্তেজ শস্য ভেঙে এবং চাকার জ্যামিতি পুনরুদ্ধার করে নাকাল চাকাকে পুনরায় ধারালো করে। ড্রেসিং ছাড়া, নাকাল কার্যকারিতা দ্রুত হ্রাস পায় এবং পৃষ্ঠের গুণমান হ্রাস পায়।
কুল্যান্ট সিস্টেম
গ্রাইন্ডিং জোনে 20 থেকে 100 L/মিনিট প্রবাহ হারে কাটিং তরল (জল-দ্রবণীয় তেল বা সিন্থেটিক কুল্যান্ট) সরবরাহ করে। কুল্যান্ট তাপ কমায় (গ্রাইন্ডিং জোনের তাপমাত্রা স্থানীয়ভাবে 1000 ডিগ্রি সেলসিয়াসের বেশি হতে পারে), ঝাঁক ঝাঁকে ঝাঁকে ঝাঁকে ঝাঁকে কাটা অংশকে লুব্রিকেট করে।
ফিড মেকানিজম
চাকা ওয়ার্কপিসকে কতটা গভীরে নিয়োজিত করে তা নিয়ন্ত্রণ করে (কাটার ইনফিড/গভীরতা)। নির্ভুল ফিড মেকানিজম 0.001 মিমি বৃদ্ধিতে সংকল্প করে, মাইক্রো-মেটেরিয়াল-রিমুভাল সক্ষম করে যা রুক্ষ কাটার প্রক্রিয়া থেকে নাকালকে আলাদা করে।
মেশিনের প্রকারভেদ
প্রধান প্রকার এবং তাদের কাজের নীতি
বিভিন্ন জ্যামিতির জন্য মৌলিকভাবে ভিন্ন মেশিন কনফিগারেশন প্রয়োজন। নীচে শিল্প উত্পাদনে ব্যবহৃত চারটি সর্বাধিক সাধারণ প্রকার রয়েছে:
| মেশিনের ধরন | ওয়ার্কপিস মোশন | চাকা গতি | সাধারণ সহনশীলতা | সাধারণ আবেদন |
| সারফেস গ্রাইন্ডার | রেসিপ্রোকেটিং বা ঘূর্ণমান টেবিল | ঘোরানো, পাস প্রতি ডাউনফিড | /- 0.005 মিমি | ফ্ল্যাট প্লেট, ছাঁচ, টুলিং |
| নলাকার পেষকদন্ত | কেন্দ্রের মধ্যে ঘোরে | ঘোরে, অক্ষীয়ভাবে অতিক্রম করে | /- 0.002 মিমি | খাদ, পিন, রোল |
| কেন্দ্রবিহীন পেষকদন্ত | নিয়ন্ত্রক চাকা দ্বারা মাধ্যমে খাওয়ানো | নাকাল চাকা নিয়ন্ত্রণ চাকা | /- 0.001 মিমি | বার, টিউব, উচ্চ ভলিউম অংশ |
| অভ্যন্তরীণ পেষকদন্ত | ঘোরে (বা স্থির রাখা হয়) | বোরের ভিতরে ছোট চাকা ঘোরে | /- 0.003 মিমি | বিয়ারিং রেস, হাইড্রোলিক সিলিন্ডার |
গভীর ডুব
কিভাবে কেন্দ্রবিহীন গ্রাইন্ডিং ব্যতিক্রমী থ্রুপুট অর্জন করে
কেন্দ্রবিহীন গ্রাইন্ডিং হল নলাকার গ্রাইন্ডিং এর সবচেয়ে ফলপ্রসূ রূপ কারণ এটি অংশ ফিক্সচারিং সম্পূর্ণভাবে দূর করে। ওয়ার্কপিস দুটি চাকার মধ্যে একটি ব্লেডের উপর স্থির থাকে:
- নাকাল চাকা (বড়, উচ্চ-গতি) 60 মি/সেকেন্ড গতিতে প্রকৃত কাটিং করে
- নিয়ন্ত্রণ চাকা (ছোট, 1 থেকে 6 ডিগ্রি কাত) অংশ ঘূর্ণন গতি এবং অক্ষীয় ফিড রেট নিয়ন্ত্রণ করে
নিয়ন্ত্রক চাকা কাত করার মাধ্যমে, অংশটিকে একই সাথে ঘোরানো হয় এবং অক্ষীয়ভাবে মেশিনের মধ্য দিয়ে ধাক্কা দেওয়া হয় - একটি পদ্ধতি যাকে "থ্রু-ফিড" গ্রাইন্ডিং বলা হয়। একটি উত্পাদন কেন্দ্রবিহীন পেষকদন্ত এর চেয়ে বেশি প্রক্রিয়া করতে পারে প্রতি ঘন্টায় 1,000 ছোট নলাকার অংশ যন্ত্রাংশের মধ্যে কোনো অপারেটর লোড/আনলোড না করে।
এটি স্বয়ংচালিত ভালভ স্টেম (6 মিমি ব্যাসের উপর /- 0.003 মিমি সহনশীলতা) এবং বিয়ারিং রোলারের মতো উচ্চ-আয়তনের উপাদানগুলির জন্য কেন্দ্রবিহীন গ্রাইন্ডিংকে আদর্শ প্রক্রিয়া তৈরি করে।
প্রক্রিয়া নিয়ন্ত্রণ
ক্রিটিক্যাল প্যারামিটার যা নাকাল কর্মক্ষমতা নিয়ন্ত্রণ করে
নাকাল ফলাফল চার মিথস্ক্রিয়া প্রক্রিয়া ভেরিয়েবল দ্বারা নির্ধারিত হয়. তাদের যেকোন একটিকে ভুল করলে হয় দুর্বল সারফেস ফিনিশ, ডাইমেনশনাল ত্রুটি বা তাপীয় ক্ষতি (বার্ন) হয়।
চাকার গতি (বনাম)
উচ্চ চাকার গতি মানে প্রতিটি দানা একটি পাতলা চিপ সরিয়ে দেয়, কাটা শক্তি হ্রাস করে এবং ফিনিস উন্নত করে — তবে তাপ উৎপাদন বাড়ায়। এই কারণে হাই-স্পিড গ্রাইন্ডিং (HSG) এ CBN চাকা 80 থেকে 120 m/s গতিতে কাজ করে।
ওয়ার্কপিস গতি (Vw)
দ্রুত ওয়ার্কপিস মুভমেন্ট ম্যাটেরিয়াল রিমুভাল রেট (MRR) বাড়ায় কিন্তু চিপ লোড বাড়ায়। গতির অনুপাত বনাম/ভিডব্লিউ সাধারণত 60:1 থেকে 120:1 পর্যন্ত নির্ভুলতা নাকাল অ্যাপ্লিকেশনে।
কাটার গভীরতা (ae)
রাফিং পাস ae = 0.05 মিমি ব্যবহার করতে পারে; ফিনিশিং পাস 0.002 থেকে 0.005 মিমি ব্যবহার করে। একটি চক্রের শেষে স্পার্ক-আউট পাস (জিরো ইনফিড) মেশিনের বিচ্যুতিকে ফিরে আসতে দেয়, মাত্রাগত নির্ভুলতা উন্নত করে।
নির্দিষ্ট উপাদান অপসারণের হার (Q'w)
mm3/mm/s এ প্রকাশ করা হয়, এটি হল গভর্নিং প্রোডাক্টিভিটি মেট্রিক। আধুনিক সিএনসি গ্রাইন্ডারগুলি এটিকে অতিক্রম না করে বার্ন থ্রেশহোল্ডের কাছাকাছি থাকার জন্য পাওয়ার মনিটরিং ব্যবহার করে রিয়েল টাইমে Q'w কে অপ্টিমাইজ করে।
সাধারণ চ্যালেঞ্জ
তাপীয় ক্ষতি: ঝুঁকি প্রতিটি নাকাল অপারেশন পরিচালনা করা আবশ্যক
নাকাল তীব্র স্থানীয় তাপ উৎপন্ন করে — পর্যন্ত শস্য-ওয়ার্কপিস যোগাযোগ অঞ্চলে 1,500 ডিগ্রীসি চরম ক্ষেত্রে - প্রতি শস্য সংস্পর্শে শুধুমাত্র মাইক্রোসেকেন্ড স্থায়ী হয়। যদি তাপ পর্যাপ্ত পরিমাণে দ্রবীভূত করতে না পারে, তাহলে এর কারণ হয়:
- নাকাল বার্ন - পৃষ্ঠের অক্সিডেশন, নীল/বাদামী বিবর্ণ হিসাবে দৃশ্যমান, মাইক্রোস্ট্রাকচারাল পরিবর্তনগুলি নির্দেশ করে
- অবশিষ্ট প্রসার্য চাপ - যা নাটকীয়ভাবে শক্ত ইস্পাত উপাদানগুলির ক্লান্তি জীবনকে হ্রাস করে
- সারফেস পুনরায় শক্ত করা বা নরম করা - কঠোরতা প্রোফাইল পরিবর্তন করে তাপ চিকিত্সা অর্জনের জন্য ডিজাইন করা হয়েছিল
তাপীয় ক্ষতি রোধ করার জন্য আক্রমনাত্মক কুল্যান্ট প্রয়োগের সংমিশ্রণ প্রয়োজন (কিছু মহাকাশ অ্যাপ্লিকেশনে 50 থেকে 80 বারে উচ্চ-চাপের অগ্রভাগ), সঠিক চাকা নির্বাচন (মুক্ত কাটার জন্য খোলা কাঠামো), এবং ফিনিস পাসগুলিতে রক্ষণশীল উপাদান অপসারণের হার।
বারখাউসেন শব্দ বিশ্লেষণ এবং এক্স-রে ডিফ্র্যাকশন মান-সমালোচনামূলক শিল্পে (বিয়ারিং, মহাকাশ) ব্যবহার করা হয় অ-ধ্বংসাত্মকভাবে যাচাই করার জন্য যে মাটির পৃষ্ঠগুলি মেশিনের পরে অবশিষ্ট প্রসার্য চাপ থেকে মুক্ত।
নির্বাচন নির্দেশিকা
উপাদানের জন্য সঠিক ঘষিয়া তুলিয়া ফেলিতে সক্ষম নির্বাচন করা
উত্পাদনশীলতা এবং পৃষ্ঠের গুণমান উভয় ক্ষেত্রেই চাকা নির্বাচন হল একক বৃহত্তম লিভার। ভুল ঘষিয়া তুলিয়া ফেলিতে সক্ষম ক্ষয়কারী শুধুমাত্র কম কার্যকারিতাই করে না - এটি ওয়ার্কপিসকে পুড়ে বা ফাটতে পারে।
| ঘষিয়া তুলিয়া ফেলিতে সক্ষম টাইপ | জন্য সেরা | এড়িয়ে চলুন | আপেক্ষিক খরচ |
| অ্যালুমিনিয়াম অক্সাইড (Al2O3) | ইস্পাত, উচ্চ গতির ইস্পাত, লৌহঘটিত ধাতু | কার্বাইড, সিরামিক | কম |
| সিলিকন কার্বাইড (SiC) | ঢালাই লোহা, অ লৌহঘটিত, সিরামিক, পাথর | শক্ত ইস্পাত (রাসায়নিকভাবে বিক্রিয়া করে) | কম-Medium |
| কিউবিক বোরন নাইট্রাইড (CBN) | শক্ত ইস্পাত (45 HRC এর উপরে), সুপারঅ্যালয় | নরম ইস্পাত, অ্যালুমিনিয়াম | উচ্চ |
| হীরা | কার্বাইড, সিরামিক, glass, composites | ইস্পাত (কার্বন প্রসারণ দ্রুত পরিধানের কারণ হয়) | খুব উচ্চ |
আধুনিক প্রযুক্তি
কিভাবে CNC কন্ট্রোল নাকাল নির্ভুলতা রূপান্তরিত হয়েছে
আধুনিক CNC গ্রাইন্ডিং মেশিন ক্লোজড-লুপ ফিডব্যাককে একীভূত করে যা প্রচলিত মেশিনের সাথে মেলে না। মূল প্রযুক্তির মধ্যে রয়েছে:
- ইন-প্রসেস গেজিং — এয়ার বা কন্টাক্ট প্রোবগুলি ওয়ার্কপিসের ব্যাস পরিমাপ করে যখন গ্রাইন্ডিং সক্রিয় থাকে, 0.001 মিমি এর মধ্যে লক্ষ্য মাত্রা আঘাত করতে স্বয়ংক্রিয়ভাবে ইনফিড সামঞ্জস্য করে
- শাব্দ নির্গমন সেন্সর — যখন চাকা প্রথম ওয়ার্কপিস বা ড্রেসারের সাথে যোগাযোগ করে তখন উচ্চ-ফ্রিকোয়েন্সি সিগন্যাল সনাক্ত করুন, এয়ার গ্রাইন্ডিং টাইম দূর করে এবং চাকা ভেঙ্গে যাওয়া সনাক্ত করে
- অভিযোজিত ফিডরেট নিয়ন্ত্রণ — স্পিন্ডল পাওয়ার মনিটরিং চাকা পরিধানের সাথে সাথে ধ্রুবক উপাদান অপসারণের হার বজায় রাখতে CNC-তে ডেটা ফিড করে
- স্বয়ংক্রিয় চাকা ব্যালেন্সিং — চাকা ফ্ল্যাঞ্জের ভিতরের গতিশীল ব্যালেন্সারগুলি রিয়েল টাইমে ভারসাম্যহীনতা সঠিক করে, অপারেটিং গতিতে 1 গ্রাম এর নিচে কম্পন কমায়
একটি আধুনিক CNC নলাকার গ্রাইন্ডার 1.67-এর উপরে Cpk মান সহ 90 সেকেন্ডের মধ্যে একটি শ্যাফ্ট গ্রাইন্ডিং চক্র সম্পূর্ণ করতে পারে — প্রক্রিয়া ক্ষমতা যা ব্যাচ-মোড ম্যানুয়াল গ্রাইন্ডিং এর কাছে যেতে পারে না।
ব্যবহারিক নির্দেশিকা
প্রতিটি নাকাল চালানোর আগে অপারেটরদের কি পরীক্ষা করা উচিত
এমনকি সেরা মেশিন স্ক্র্যাপ তৈরি করে যদি প্রি-অপারেশন চেক বাদ দেওয়া হয়। নিম্নোক্ত চেকলিস্টে সর্বোচ্চ-প্রভাবিত আইটেমগুলি কভার করে:
- সম্পাদন a রিং পরীক্ষা নাকাল চাকার উপর - একটি পরিষ্কার ধাতব স্বন কোন ফাটল নির্দেশ করে; একটি নিস্তেজ ধাক্কা মানে চাকা বাতিল করা আবশ্যক
- চাকা যাচাই করুন RPM রেটিং কমপক্ষে 25% নিরাপত্তা মার্জিন দ্বারা টাকুটির সর্বোচ্চ গতি অতিক্রম করে
- কুল্যান্ট পরীক্ষা করুন ঘনত্ব এবং প্রবাহ হার শুরু করার আগে — অবনমিত কুল্যান্ট এমনকি রক্ষণশীল পরামিতিগুলিতেও জ্বলতে পারে
- চাকা পোষাক প্রতিটি নতুন কাজের শুরুতে বা কাটার তীক্ষ্ণতা পুনরুদ্ধার করতে 30 মিনিটের বেশি অলস সময় পরে
- ওয়ার্কপিস নিশ্চিত করুন ফিক্সচারিং অনমনীয়তা — একটি ওয়ার্কপিস যা ভাইব্রেট করে 500 থেকে 2,000 Hz ফ্রিকোয়েন্সিতে বকবক চিহ্ন সৃষ্টি করে, পৃষ্ঠের ফিনিস নষ্ট করে দেয়
- পরিদর্শন করুন স্পার্ক গার্ড এবং হুইল গার্ড — গ্রাইন্ডিং স্পার্ক 3 থেকে 5 মিটার যেতে পারে, এবং চাকার টুকরো অপারেটিং গতিতে প্রাণঘাতী প্রজেক্টাইল


