 0086-15068518279 (চীনা)/001-5416026691 (ইংরেজি)


 এন
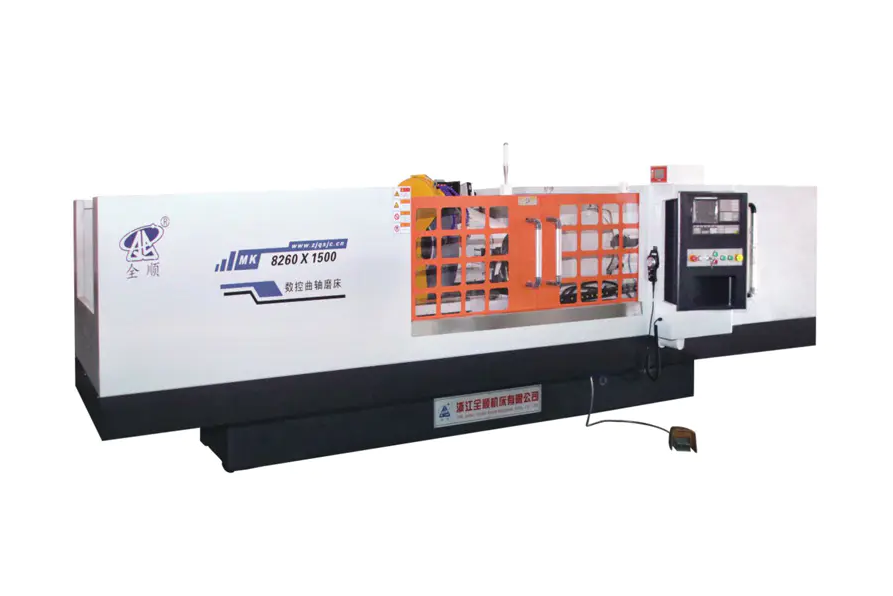
a এর নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা মূল্যায়ন করা CNC ক্র্যাঙ্কশ্যাফ্ট পেষকদন্ত এর পদ্ধতিগত পরিমাপ প্রয়োজন মাত্রিক নির্ভুলতা, জ্যামিতিক সহনশীলতা এবং প্রক্রিয়ার ধারাবাহিকতা একাধিক যন্ত্র চক্র জুড়ে। মূল পদ্ধতিটি অন-মেশিন প্রোবিং, সিএমএম (কোঅর্ডিনেট মেজারিং মেশিন) যাচাইকরণ এবং পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (এসপিসি) বিশ্লেষণকে একত্রিত করে। একটি ভাল-ক্যালিব্রেটেড CNC ক্র্যাঙ্কশ্যাফ্ট গ্রাইন্ডার অর্জন করা উচিত ±0.001 মিমি এর মধ্যে গোলাকার , ব্যাস মধ্যে সহনশীলতা ±0.002 মিমি , এবং এর একটি Cpk মান 1.33 বা তার বেশি উৎপাদন-সক্ষম বলে বিবেচিত হবে।
মূল্যায়ন প্রক্রিয়াটি একবারের পরীক্ষা নয় - এটি একটি কাঠামোগত প্রোটোকল যা মেশিনের যোগ্যতা, ওয়ার্কপিস পরিদর্শন এবং দীর্ঘমেয়াদী সক্ষমতা বিশ্লেষণকে বিস্তৃত করে।
জন্য মূল নির্ভুলতা মেট্রিক্স CNC ক্র্যাঙ্কশ্যাফ্ট নাকাল
কোনো পরীক্ষা চালানোর আগে, ক্র্যাঙ্কশ্যাফ্ট গ্রাইন্ডারের জন্য কোন প্যারামিটারগুলি "নির্ভুলতা" গঠন করে তা নির্ধারণ করা অপরিহার্য। এই মেট্রিক্স সরাসরি ইঞ্জিন কর্মক্ষমতা এবং উপাদান জীবনকাল প্রভাবিত করে।
- জার্নাল ব্যাস সহনশীলতা: উচ্চ-কার্যকারিতা ক্র্যাঙ্কশ্যাফ্টের জন্য সাধারণত ±0.002–0.005 মিমি।
- গোলাকারতা (বৃত্তাকার): প্রধান এবং পিন জার্নালগুলির জন্য 0.001–0.003 মিমি এর মধ্যে হওয়া উচিত।
- নলাকারতা: জার্নাল দৈর্ঘ্য বরাবর টেপার এবং ব্যারেল বিচ্যুতি পরিমাপ করে, সাধারণত ≤0.002 মিমি।
- পৃষ্ঠের রুক্ষতা (রা): টার্গেট Ra ≤ 0.4 µm ভারবহন যোগাযোগ পৃষ্ঠের জন্য।
- পিন জার্নাল থ্রো সঠিকতা: প্রধান অক্ষের সাপেক্ষে পিন কেন্দ্রের বিচ্যুতি, সাধারণত ≤0.005 মিমি।
- পিন জার্নালের কৌণিক অবস্থান: ইঞ্জিন সময়ের জন্য গুরুত্বপূর্ণ; কৌণিক ত্রুটি ±0.05° অতিক্রম করা উচিত নয়।
এই মেট্রিকগুলি পরিমাপের ব্লুপ্রিন্ট গঠন করে। যেকোন মূল্যায়ন প্রোটোকল অবশ্যই উপযুক্ত যন্ত্র এবং পদ্ধতির সাথে প্রত্যেককে সম্বোধন করবে।
মেশিনের যোগ্যতা: স্টার্টিং পয়েন্ট
ওয়ার্কপিস গ্রাইন্ডিং শুরু করার আগে, মেশিনটিকে অবশ্যই জ্যামিতিক এবং গতিশীল যোগ্যতা পরীক্ষার মাধ্যমে যাচাই করতে হবে। এই পরীক্ষাগুলি মেশিনের যান্ত্রিক কাঠামো দাবি করা সহনশীলতা সমর্থন করতে পারে কিনা তা প্রতিষ্ঠিত করে।
জ্যামিতিক নির্ভুলতা পরীক্ষা
পরীক্ষা করতে একটি লেজার ইন্টারফেরোমিটার বা নির্ভুল বল বার ব্যবহার করুন:
- গ্রাইন্ডিং হুইল হেড ট্রাভার্স অক্ষের সোজাতা (এক্স-অক্ষ): লক্ষ্য ≤ 0.002 মিমি/300 মিমি
- চাকার স্পিন্ডেল অক্ষ এবং ওয়ার্কহেড/টেলস্টক অক্ষের মধ্যে সমান্তরালতা: ≤ 0.003 মিমি/500 মিমি
- গ্রাইন্ডিং হুইল স্পিন্ডেলের রানআউট: ≤ 0.001 মিমি
- ওয়ার্কহেড স্পিন্ডেল রানআউট: ≤ 0.002 মিমি
তাপ স্থিতিশীলতা মূল্যায়ন
তাপীয় প্রবাহ সিএনসি গ্রাইন্ডিংয়ে মাত্রিক ত্রুটির একটি প্রধান উত্স। কমপক্ষে অপারেটিং তাপমাত্রায় মেশিনটি চালান 60-90 মিনিট নির্ভুল পরিমাপ নেওয়ার আগে। 15 মিনিটের ব্যবধানে একটি ক্যাপাসিটিভ সেন্সর ব্যবহার করে গ্রাইন্ডিং স্পিন্ডলে তাপীয় স্থানচ্যুতি পরিমাপ করুন। একটি স্থিতিশীল মেশিন প্রদর্শন করা উচিত 0.003 মিমি তাপীয় প্রবাহের কম ওয়ার্ম-আপের পর।
অন-মেশিন গেজিং: রিয়েল-টাইম যথার্থ নিয়ন্ত্রণ
আধুনিক CNC ক্র্যাঙ্কশ্যাফ্ট পেষকদন্তs ইন-প্রসেস গেজিং সিস্টেমগুলিকে একীভূত করে যা ক্রমাগত নাকালের সময় ওয়ার্কপিসের ব্যাস পরিমাপ করে। এই সক্রিয় প্রতিক্রিয়া লুপ মাত্রিক নির্ভুলতা নিয়ন্ত্রণের জন্য সবচেয়ে সরাসরি পদ্ধতি।
অন-মেশিন গেজের কার্যকারিতা মূল্যায়ন করতে:
- একটি টেস্ট জার্নালকে নামমাত্র ব্যাসে পিষুন এবং স্পার্ক-আউটে গেজ রিডিং রেকর্ড করুন।
- ওয়ার্কপিসটি সরান এবং একটি ক্যালিব্রেটেড এয়ার গেজ বা সিএমএম দিয়ে একই জার্নালটি পরিমাপ করুন।
- অন-মেশিন রিডিং এবং অফলাইন পরিমাপের মধ্যে পার্থক্য গণনা করুন।
- গেজ পারস্পরিক সম্পর্ক ত্রুটি স্থাপন করতে 10টি পরপর অংশ জুড়ে এটি পুনরাবৃত্তি করুন।
একটি ভাল-কার্যকরী ইন-প্রসেস গেজ সিএমএম ফলাফলের সাথে সম্পর্কযুক্ত হওয়া উচিত ±0.001 মিমি . এর বাইরের বিচ্যুতিগুলি গেজ পরিধান, মাউন্টিং সমস্যা বা কুল্যান্ট দূষণ নির্দেশ করে।
সিএমএম এবং রাউন্ডনেস টেস্টারের সাথে পোস্ট-প্রসেস পরিদর্শন
অফ-মেশিন পরিমাপ নির্ভুলতা মূল্যায়নের জন্য সবচেয়ে উদ্দেশ্যমূলক ডেটা সরবরাহ করে। দুটি যন্ত্র অপরিহার্য:
কোঅর্ডিনেট মেজারিং মেশিন (সিএমএম)
সিএমএম পরিদর্শন ব্যাস, নলাকারতা এবং নিক্ষেপের নির্ভুলতা ক্যাপচার করে। ক্র্যাঙ্কশ্যাফ্ট মূল্যায়নের জন্য, একটি স্ক্যানিং প্রোব একটি টাচ-ট্রিগার প্রোবের চেয়ে পছন্দনীয় কারণ এটি প্রতি জার্নালে শত শত পয়েন্ট সংগ্রহ করে, পরিসংখ্যানগতভাবে শক্তিশালী ডেটা প্রদান করে। একটি সর্বনিম্ন পরিমাপ প্রতি জার্নালে 3টি ক্রস-সেকশন (উভয় প্রান্ত এবং কেন্দ্র) অন্তত ব্যবহার করে প্রতি ক্রস-সেকশনে 36 পয়েন্ট .
গোলাকার/ফর্ম পরীক্ষক
একটি ডেডিকেটেড রাউন্ডনেস পরীক্ষক (টেলর হবসন টাইপ বা সমতুল্য) একটি সিএমএম থেকে বৃত্তাকার এবং পৃষ্ঠের তরঙ্গের জন্য অনেক বেশি রেজোলিউশন প্রদান করে। এটি নীচের কৌণিক অনিশ্চয়তার সাথে একটি নির্ভুল টাকু ব্যবহার করে 0.01 আর্ক-সেকেন্ড . এই যন্ত্রটি মূল্যায়নের জন্য অপরিহার্য:
- ISO 12181 প্রতি গোলাকার ত্রুটি
- লবিং (কেন্দ্রবিহীন ফিক্সচারিংয়ের কারণে বিজোড়-সংখ্যার হারমোনিক ত্রুটি)
- তরঙ্গায়িততা (মাঝ-স্থানিক ফ্রিকোয়েন্সি ত্রুটি চাকা বকবক করার সাথে যুক্ত)
পুনরাবৃত্তিযোগ্যতা পরীক্ষা: গেজ R&R এবং SPC পদ্ধতি
পুনরাবৃত্তিযোগ্যতা শুধুমাত্র একটি ভাল অংশ সম্পর্কে নয় - এটি সম্পর্কে একটি উত্পাদন রান জুড়ে ধারাবাহিক আউটপুট . দুটি কাঠামোগত পদ্ধতি এই ক্ষমতা সংজ্ঞায়িত করে:
গেজ পুনরাবৃত্তিযোগ্যতা এবং পুনরুত্পাদনযোগ্যতা (গেজ R&R)
এই অধ্যয়নটি পরিমাপ পদ্ধতির বৈচিত্রকে প্রকৃত অংশের বৈচিত্র থেকে আলাদা করে। পদ্ধতি:
- প্রত্যাশিত ব্যাসের পরিসরে বিস্তৃত 10টি ক্র্যাঙ্কশ্যাফ্ট জার্নাল নির্বাচন করুন।
- 2-3 জন অপারেটর প্রতিটি 10টি অংশ পরিমাপ করুন, প্রতিটি 3 বার, এলোমেলো ক্রমে।
- গণনা করুন %GRR = (গেজ R&R বৈচিত্র / মোট প্রকরণ) × 100।
গ্রহণযোগ্যতার মানদণ্ড: %GRR ≤ 10% চমৎকার; 10-30% প্রান্তিক; উৎপাদন ডেটা বিশ্বাসযোগ্য হওয়ার আগে 30% এর উপরে সংশোধনমূলক পদক্ষেপ প্রয়োজন।
পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (SPC) এবং প্রক্রিয়া ক্ষমতা
সর্বনিম্ন পিষে নিন 25-30 টানা ক্র্যাঙ্কশ্যাফ্ট নিয়ন্ত্রিত অবস্থার অধীনে এবং প্রতিটি অংশের জন্য প্রধান জার্নাল ব্যাস রেকর্ড করুন। একটি X-বার এবং R নিয়ন্ত্রণ চার্টে ডেটা প্লট করুন, তারপর গণনা করুন:
- Cp (প্রক্রিয়া ক্ষমতা): ব্যবস্থা সহনশীলতা আপেক্ষিক ছড়িয়ে. লক্ষ্য Cp ≥ 1.67।
- Cpk (প্রক্রিয়া ক্ষমতা সূচক): প্রক্রিয়া কেন্দ্রিক জন্য অ্যাকাউন্ট. আদর্শ উৎপাদনের জন্য লক্ষ্য Cpk ≥ 1.33; সমালোচনামূলক জার্নালের জন্য ≥ 1.67।
- আদর্শ বিচ্যুতি (σ): দ্বিপাক্ষিক সহনশীলতার 1/6 এর নিচে হওয়া উচিত।
মূল্যায়ন সারাংশ: মেট্রিক্স এবং গ্রহণযোগ্যতা থ্রেশহোল্ড
| প্যারামিটার | পরিমাপ পদ্ধতি | স্বীকৃতি থ্রেশহোল্ড |
|---|---|---|
| জার্নাল ব্যাস | সিএমএম/এয়ার গেজ | ±0.002 মিমি |
| গোলাকার | গোলাকার Tester | ≤ 0.001 মিমি |
| নলাকারতা | সিএমএম স্ক্যানিং | ≤ 0.002 মিমি |
| পৃষ্ঠের রুক্ষতা রা | প্রোফাইলমিটারের সাথে যোগাযোগ করুন | ≤ 0.4 µm |
| পিন নিক্ষেপ সঠিকতা | CMM | ≤ 0.005 মিমি |
| কৌণিক পিনের অবস্থান | সিএমএম / রোটারি এনকোডার | ≤ ±0.05° |
| প্রক্রিয়া ক্ষমতা (Cpk) | এসপিসি বিশ্লেষণ | ≥ 1.33 |
| গেজ R&R (%) | গেজ R&R স্টাডি | ≤ 10% |
| অন-মেশিন গেজ পারস্পরিক সম্পর্ক | বনাম সিএমএম অফলাইন | ± 0.001 মিমি |
যথার্থতা হ্রাসের সাধারণ উত্স এবং কীভাবে সেগুলি সনাক্ত করা যায়
যখন মূল্যায়নের ফলাফল উপরের থ্রেশহোল্ডের বাইরে পড়ে, তখন মূল কারণটি পদ্ধতিগতভাবে খুঁজে বের করতে হবে। মধ্যে অবনমিত নির্ভুলতা সবচেয়ে সাধারণ উৎস CNC ক্র্যাঙ্কশ্যাফ্ট পেষকদন্তs অন্তর্ভুক্ত:
- চাকার ভারসাম্যহীনতা বা ড্রেসিং ত্রুটি: উচ্চ-ফ্রিকোয়েন্সি লবিং হিসাবে বৃত্তাকার প্রোফাইলে দৃশ্যমান বকবক চিহ্নের কারণ। সমাধান: চাকাকে ভারসাম্য বজায় রাখুন এবং সূক্ষ্ম সীসা দিয়ে পুনরায় সাজান।
- ওয়ার্কহেড বা টেলস্টক বিয়ারিং পরিধান: ঘূর্ণায়মান ওয়ার্কপিসে বর্ধিত রানআউট হিসাবে দেখায়। টাকু নাকে একটি নির্ভুল ডায়াল নির্দেশক দিয়ে সনাক্ত করা যায়।
- দীর্ঘ উত্পাদন চলাকালীন তাপ বৃদ্ধি: সময়ের সাথে CMM ডেটা প্রবণতা দ্বারা চিহ্নিত করা হয় — যদি ব্যাস ধীরে ধীরে এক দিকে প্রবাহিত হয়, তাপীয় ক্ষতিপূরণ বা একটি ওয়ার্ম-আপ চক্র প্রয়োজন।
- ফিক্সচার বা ক্ল্যাম্পিং অসঙ্গতি: থ্রো নির্ভুলতার পার্ট টু পার্ট পরিবর্তনের ফলাফল। একটি ঘূর্ণন সঁচারক বল রেঞ্চ এবং পুনরাবৃত্তি পরিমাপ ব্যবহার করে ধারাবাহিক ক্ল্যাম্পিং বল দিয়ে পরীক্ষা করুন।
- সিএনসি কন্ট্রোলার ইন্টারপোলেশন ত্রুটি: পিন জার্নালে কৌণিক অবস্থানের ত্রুটি হিসাবে প্রকাশ করে। সি-অক্ষ এনকোডার রেজোলিউশন এবং ব্যাকল্যাশ ক্ষতিপূরণ সেটিংস চেক করে যাচাই করুন।
একটি পর্যায়ক্রমিক পুনঃমূল্যায়ন সময়সূচী প্রতিষ্ঠা করা
দীর্ঘমেয়াদী উৎপাদন নিশ্চয়তার জন্য এককালীন যোগ্যতা যথেষ্ট নয়। নির্ভুলতা মূল্যায়ন একটি টায়ার্ড সময়সূচী অনুসরণ করা উচিত:
- প্রতিটি উত্পাদন স্থানান্তর: একটি রেফারেন্স মাস্টার রিং গেজ ব্যবহার করে ইন-প্রসেস গেজ পারস্পরিক সম্পর্ক যাচাই করুন। CMM দিয়ে রানের প্রথম এবং শেষ অংশ চেক করুন।
- সাপ্তাহিক: একটি 10-অংশের SPC নমুনা চালান এবং Cpk পুনরায় গণনা করুন। চাকার অবস্থা এবং ড্রেসিং টুল পরিধান পরিদর্শন.
- মাসিক: লেজার ইন্টারফেরোমিটার এবং বল বার টেস্টিং ব্যবহার করে একটি সম্পূর্ণ জ্যামিতিক নির্ভুলতা অডিট পরিচালনা করুন।
- বার্ষিক বা বড় রক্ষণাবেক্ষণের পরে: তাপীয় স্থিতিশীলতা, টাকু রানআউট, এবং গেজ R&R অধ্যয়ন সহ সম্পূর্ণ মেশিনের পুনরায় যোগ্যতা।
এই পর্যায়ক্রমিক চেকগুলির প্রবণতা বিশ্লেষণ স্পেসিফিকেশনের নীচে নির্ভুলতা হ্রাস পাওয়ার আগে সক্রিয় রক্ষণাবেক্ষণের অনুমতি দেয় — স্ক্র্যাপের হার এবং অপরিকল্পিত ডাউনটাইম উল্লেখযোগ্যভাবে হ্রাস করে৷


