 0086-15068518279 (চীনা)/001-5416026691 (ইংরেজি)


 এন
একটি প্রমিত CNC নলাকার পেষকদন্ত একটি স্প্লিনড শ্যাফ্টের জন্য উদ্ধৃত করা হয়েছিল, এবং প্রথম ব্যাচটি গ্রহণযোগ্য গোলাকার কিন্তু একটি দাঁতের ফ্ল্যাঙ্ক যা পরিদর্শন ব্যর্থ হয়েছিল। মেশিনের বিছানা বা ফিড অক্ষের সাথে কিছুই ভুল ছিল না। সমস্যা ছিল কিভাবে নাকাল চাকা workpiece পূরণ. ফর্ম গ্রাইন্ডিং মানে চাকাটিকে অংশের প্রয়োজন অনুযায়ী সাজানো এবং সেই আকৃতির চাকাটিকে সরাসরি প্রোফাইল কাটতে দেওয়া। যখনই অংশের জ্যামিতিটি অক্ষের ইন্টারপোলেশনের পরিবর্তে চাকার কনট্যুর থেকে আসতে হয়, আপনি ফর্ম গ্রাইন্ডিং নিয়ে কাজ করছেন এবং এটির সাথে আপনি যেভাবে একটি মেশিনকে নির্দিষ্ট করেন তা পরিবর্তিত হয়।
দোকানের মেঝেতে ফর্ম গ্রাইন্ডিং আসলে কী বোঝায়
একটি প্রচলিত নলাকার পেষকদন্ত চাকাটিকে একটি সাধারণ সিলিন্ডার হিসাবে বিবেচনা করে এবং ওয়ার্কপিস ঘূর্ণন, টেবিল ভ্রমণ এবং হুইলহেড ইনফিড থেকে অংশের আকার তৈরি করে। ফর্ম নাকাল যে যুক্তি বিপরীত. চাকাটিকে একটি কনট্যুরে পরিহিত করা হয় যা উত্পাদিত বৈশিষ্ট্যের পরিপূরক, সেটি একটি স্প্লাইন খাঁজ, একটি থ্রেড ফর্ম, একটি ব্যাসার্ধ বা একটি ক্যাম প্রোফাইল, এবং তারপর এটি সরাসরি কাজের মধ্যে খাওয়ানো হয়। চাকা যথেষ্ট প্রশস্ত হলে, এক চাকার প্রস্থের একটি অক্ষীয় ধাপ অংশে পুরো প্রোফাইলটিকে পুনরুত্পাদন করে।
দুটি ব্যবহারিক ফলাফল অনুসরণ করে। প্রথমত, চক্রের সময় প্রোফাইল জটিলতার জন্য অনেক কম সংবেদনশীল হয়ে ওঠে, কারণ আকৃতিটি ক্রমানুসারে চলমান কয়েকটি অক্ষ দ্বারা আনুমানিক না হয়ে একটি একক ব্যস্ততায় তৈরি হয়। দ্বিতীয়ত, প্রোফাইল নির্ভুলতা চাকা ড্রেসিং নির্ভুলতার একটি আয়না হয়ে ওঠে। যদি একটি ড্রেসিং রোল 0.005 মিমি পরিধান করে, তবে ওয়ার্কপিস বিশ্বস্ততার সাথে সেই 0.005 মিমি পুনরুত্পাদন করবে, বাকি মেশিন যতই ভালো হোক না কেন। নিমজ্জন নাকাল , যেখানে চাকাটি এটি বরাবর ভ্রমণের পরিবর্তে কাজের সাথে লম্বভাবে ফিড করে, এই প্রোফাইলগুলির জন্য সবচেয়ে স্বাভাবিক ইনফিড পদ্ধতি কারণ চাকার প্রস্থ ইতিমধ্যে বৈশিষ্ট্যের সাথে মিলে গেছে।
ফর্ম গ্রাইন্ডিং এবং ইন্টারপোলেটেড গ্রাইন্ডিং এর মধ্যে ট্রেড-অফ
ইন্টারপোলেটেড গ্রাইন্ডিং একটি সাধারণ নলাকার চাকা ব্যবহার করে, কখনও কখনও শুধুমাত্র একক-পয়েন্ট যোগাযোগের সাথে, এবং কনট্যুর তৈরি করার জন্য এটি একটি প্রোগ্রামযুক্ত পাথ বরাবর হেঁটে যায়। এটি নমনীয়: প্রোগ্রাম পরিবর্তন করুন এবং আপনার কাছে একটি নতুন আকৃতি আছে, যাতে অর্ডার করার জন্য কোন ড্রেসিং রোল নেই। মৃদু আর্কস এবং বিরল পরিবর্তনের জন্য, এটি সাধারণত সস্তা রুট।
যখন বৈশিষ্ট্যটি সংকীর্ণ, গভীর এবং ভলিউমে পুনরাবৃত্তি হয় তখন ফর্ম গ্রাইন্ডিংয়ের দিকে ভারসাম্যের টিপস। ক্রমানুসারে এই পয়েন্টগুলির মাধ্যমে কাজ করুন:
- ব্যাচের আকার। যদি একই প্রোফাইল হাজার হাজার বার পুনরাবৃত্তি হয়, একটি ড্রেসিং রোল খরচ দ্রুত amortises. পঞ্চাশ পিস অর্ডারে তা হয় না।
- প্রোফাইল প্রস্থ এবং গভীরতা. সংকীর্ণ স্লট, ছোট ব্যাসার্ধ এবং দাঁতের আকার একটি গঠিত চাকার পক্ষে। প্রশস্ত, অগভীর বক্ররেখা খুব কমই একটিকে ন্যায়সঙ্গত করে।
- ড্রেসিং ক্ষমতা। যদি রোল নিজেই প্রয়োজনীয় নির্ভুলতা তৈরি করা কঠিন হয়, ইন্টারপোলেশন নিরাপদ স্পেসিফিকেশন।
- পরিবর্তনের ফ্রিকোয়েন্সি। উচ্চ-মিশ্র, কম-আয়তনের দোকানগুলি সাধারণত সিএনসি ড্রেসিংয়ের সাথে যুক্ত ইন্টারপোলেশন দ্বারা ভাল পরিবেশন করা হয়।
 CNC নলাকার নাকাল মেশিন MK/MAK সিরিজ আমাদের উচ্চ-নির্ভুলতা CNC নলাকার নাকাল মেশিন চরম মাত্রিক নির্ভুলতা এবং নিশ্ছিদ্র পৃষ্ঠ সমাপ্তি প্রয়োজন উত্পাদন পরিবেশের জন্য ইঞ্জিনিয়ার করা হয়. ... পণ্য দেখুন →
কি সত্যিই ফর্ম নাকাল নির্ভুলতা নির্ধারণ এবং সমাপ্তি
হুইল ড্রেসিং, পুরো প্রক্রিয়ার ভিত্তি
দুটি মৌলিক ড্রেসিং রুট আছে. একটি গঠিত ডায়মন্ড রোল চাকার মধ্যে একটি স্থির কনট্যুর চাপে, অথবা একটি CNC-মাউন্ট করা ডায়মন্ড টুল বিন্দুতে প্রোফাইল বিন্দুকে সুইপ করে যখন একটি ঘূর্ণমান অক্ষ চাকাটিকে সূচী করে। রোল ড্রেসিং একটি ড্রেসিং চক্র থেকে পরবর্তীতে দ্রুত এবং অত্যন্ত পুনরাবৃত্তিযোগ্য, যা ভলিউম উত্পাদনের জন্য উপযুক্ত। সিএনসি একক-পয়েন্ট ড্রেসিং আরও নমনীয় এবং নির্বিচারে প্রোফাইল প্রোগ্রামগুলি অনুসরণ করতে পারে, তবে চক্রটি ধীর এবং এটি ঘূর্ণমান অক্ষগুলির অবস্থান নির্ভুলতার উপর খুব বেশি ঝুঁকে পড়ে।
যে রুটটিই বেছে নেওয়া হোক না কেন, ড্রেসিং ব্যবধানটি টুকরা গণনা দ্বারা সেট করা উচিত, শিফট প্যাটার্ন দ্বারা নয়। গ্লেজিং এবং ডুলিং প্রোফাইলটিকে দ্রুত স্থানান্তরিত করে, এবং প্রভাবটি প্রথমে ফর্মের সবচেয়ে সরু, গভীরতম অংশে দেখা যায়।
কুল্যান্ট ডেলিভারি এবং সোর্ফ অপসারণ
ফর্ম গ্রাইন্ডিং-এ কনট্যাক্ট আর্ক প্লেইন সিলিন্ড্রিক্যাল গ্রাইন্ডিং-এর তুলনায় অনেক বেশি প্রশস্ত, এবং বেশিরভাগ তাপ উৎপন্ন হয় সেই সরু সিমের ভিতরে। কুল্যান্ট কাটিং জোনে পৌঁছানোর জন্য লড়াই করে কারণ ফর্মটি চাকা এবং ওয়ার্কপিসের মধ্যে একটি সীমাবদ্ধ ব্যবধান তৈরি করে, বিশেষ করে কাটার উচ্চ গভীরতায়। পর্যাপ্ত প্রবাহ এবং পরিষ্কার পরিস্রাবণ সহ সরাসরি যোগাযোগের চাপে লক্ষ্য করা উচ্চ-চাপের অগ্রভাগগুলি আসলে এটির সমাধান করে। ক্ষুধার্ত ঠাণ্ডা পোড়া, সারফেস টেম্পারিং এবং শেপ ড্রিফ্ট তৈরি করে এবং সেই ত্রুটিগুলি পরে খুঁজে পাওয়া সবচেয়ে কঠিন।
swarf হ্যান্ডলিং একই মনোযোগ প্রাপ্য. ফর্ম গ্রাইন্ডিং দীর্ঘ, আরও একটানা চিপ তৈরি করে এবং একটি খারাপভাবে ফিল্টার করা কুল্যান্ট সরবরাহ তাদের সরাসরি গ্রাইন্ডিং জোনে নিয়ে যাবে।
কাঠামোগত দৃঢ়তা, তাপীয় স্থিতিশীলতা এবং পরিদর্শন
ফর্ম গ্রাইন্ডিং প্রচলিত নলাকার গ্রাইন্ডিংয়ের চেয়ে বেশি স্বাভাবিক শক্তির দাবি করে, কারণ চাকাটি একবারে অনেক বেশি প্রস্থ জুড়ে যোগাযোগ করে। বিছানা, হুইলহেড স্পিন্ডেল এবং টেলস্টক সবগুলিকে বিচ্যুতি ছাড়াই সেই লোডটি শোষণ করতে হবে। চমৎকার স্ট্যাটিক জ্যামিতি সহ একটি মেশিন কিন্তু অপর্যাপ্ত গতিশীল দৃঢ়তা একটি প্রোফাইল তৈরি করবে যা অংশের দৈর্ঘ্য বরাবর পরিবর্তিত হয়। থার্মাল ড্রিফ্ট হল একই সমস্যার অন্য অর্ধেক: একটি স্পিন্ডেল যা ঠান্ডা শুরু হয় এবং শিফটের মাধ্যমে উষ্ণ হয়, দিন বাড়ার সাথে সাথে প্রোফাইলটিকে মাইক্রোন দ্বারা সরানো হয়।
যেখানে সহনশীলতা আঁটসাঁট, ইন-প্রসেস গেজিং বিনিয়োগের মূল্য। যন্ত্রাংশগুলি অফলাইনে পরিদর্শন করার পরে ব্যাচটি এখনও চলমান থাকাকালীন এটি একটি জীর্ণ প্রোফাইল ক্যাচ করে।
 উচ্চ নির্ভুলতা CNC নলাকার নাকাল মেশিন আমাদের উচ্চ-নির্ভুল CNC নলাকার গ্রাইন্ডিং মেশিনটি শিল্প পরিবেশের জন্য ইঞ্জিনিয়ার করা হয়েছে যার জন্য চরম মাত্রিক নির্ভুলতা, সাব-মাইক্রোন পুনরাবৃত্তিযোগ্যতা এবং ফ্ল্যা... পণ্য দেখুন →
অংশ প্রকার যে স্যুট ফর্ম নাকাল
একটি নির্দিষ্ট ক্রস-সেকশন, সংকীর্ণ বৈশিষ্ট্য এবং পুনরাবৃত্তির চাহিদা সহ অংশগুলির ক্ষেত্রে প্রক্রিয়াটি সর্বোত্তম:
- স্প্লাইন্ড শ্যাফ্ট এবং মোটর শ্যাফ্ট, যেখানে খাঁজগুলি দাঁত দ্বারা মিলিত দাঁতের পরিবর্তে একটি ব্যস্ততায় কাটা হয়।
- থ্রেড, সীসা স্ক্রু এবং ওয়ার্ম, যেখানে থ্রেড ফর্মটি টুল পাথের পরিবর্তে সাজানো চাকা দ্বারা নিশ্চিত করা হয়।
- ব্রোচ এবং দীর্ঘ কাটিয়া সরঞ্জাম, যেখানে সোজাতা এবং প্রোফাইলের সামঞ্জস্য সম্পূর্ণ দৈর্ঘ্য ধরে রাখতে হবে।
- ক্যাম, রেডিআই এবং ক্র্যাঙ্কশ্যাফ্ট ফিললেট, কনট্যুর যা প্লেইন নলাকার গ্রাইন্ডিং শুধুমাত্র মাল্টি-অক্সিস ইন্টারপোলেশনের সাথে আনুমানিক হতে পারে।
- ক্লোজড-লুপ, পয়েন্ট-বাই-পয়েন্ট ড্রেসিং দ্বারা উত্পন্ন মুকুটযুক্ত, অবতল বা CVC প্রোফাইলের প্রয়োজন সহ রোলস।
কিছু নির্মাতা এই কাজটিকে ডেডিকেটেড প্ল্যাটফর্মের সাথে সম্বোধন করে, যেমন উচ্চ নির্ভুলতা CNC প্রোফাইল নলাকার নাকাল যে সিস্টেমে ড্রেসিং অক্ষ এবং নিয়ন্ত্রণ রেজোলিউশন বাস্তবতার পরে ক্ষতিপূরণের পরিবর্তে অংশ প্রোফাইল সহনশীলতার বিরুদ্ধে নির্দিষ্ট করা হয়।
যখন একটি অংশের একটি সেটআপে বেশ কয়েকটি স্থল বৈশিষ্ট্যের প্রয়োজন হয়, উদাহরণস্বরূপ একটি বাইরের ব্যাস এবং একটি কাঁধের মুখ, বা একটি বাহ্যিক এবং একটি অভ্যন্তরীণ উভয় পৃষ্ঠের সাথে একটি শক্ত শ্যাফ্ট, একটি মেশিন যা অপারেশনগুলিকে একত্রিত করে সাধারণত দুটি একক-উদ্দেশ্য মেশিনকে বীট করে। কম সেটআপ মানে কম ডেটাম পরিবর্তন, এবং এটি একা প্রোফাইলের সামঞ্জস্য উন্নত করে।
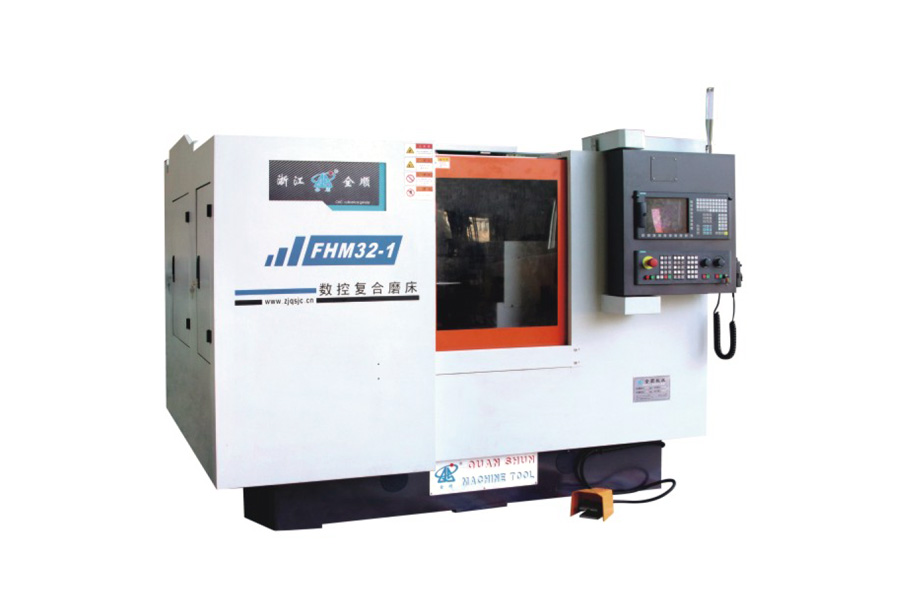 CNC যৌগ নাকাল মেশিন CNC কম্পাউন্ড গ্রাইন্ডিং মেশিন হল চূড়ান্ত মাল্টি-টাস্কিং সলিউশন যা উচ্চ-নির্ভুলতা, জটিল ওয়ার্কপিসগুলির একক-সেটআপ মেশিনের জন্য তৈরি করা হয়েছে। একটি h দিয়ে সজ্জিত... পণ্য দেখুন →
একটি ফর্ম গ্রাইন্ডিং মেশিন কেনার আগে কি যাচাই করতে হবে
একটি স্পেসিফিকেশন শীটে দাবি করা ফর্ম গ্রাইন্ডিং ক্ষমতা খুঁজে পাওয়া সাধারণ যেটি কখনই কাটিয়া প্রান্তে বাস্তবায়িত হয় না। নীচের পয়েন্টগুলি বাস্তব কর্মক্ষমতা নির্ধারণ করে।
| প্রয়োজনীয়তা | কি নিশ্চিত করতে হবে | কেন এটা ব্যাপার |
|---|---|---|
| প্রোফাইল সহনশীলতা | চিত্রটি কীভাবে সংজ্ঞায়িত এবং পরিমাপ করা হয় এবং এটি গরম বা ঠান্ডা উদ্ধৃত হয় কিনা | প্রোফাইল নির্ভুলতা ড্রেসিং নির্ভুলতা অনুসরণ করে, তাই পরিমাপের ভিত্তিতে মেশিন ক্লাস নির্ধারণ করে |
| ড্রেসিং সিস্টেম | গঠিত রোল বা CNC একক-বিন্দু, প্লাস ঘূর্ণমান অক্ষ রেজোলিউশন | পরিবর্তনের নমনীয়তা এবং প্রোফাইল পুনরাবৃত্তিযোগ্যতার মধ্যে ট্রেড-অফ সেট করে |
| কুল্যান্ট এবং পরিস্রাবণ | অগ্রভাগের চাপ, প্রবাহের হার, পরিস্রাবণ গ্রেড এবং অগ্রভাগের অবস্থান | দরিদ্র কভারেজ অন্য কোনো সীমা পৌঁছানোর আগে পোড়া এবং সংকীর্ণ ফর্ম বিকৃত কারণ |
| কাঠামোগত দৃঢ়তা | সর্বোচ্চ চাকা প্রস্থ এবং কাটা গভীরতা এ স্বাভাবিক বল ক্ষমতা | অপর্যাপ্ত দৃঢ়তা ওয়ার্কপিস বরাবর টেপার এবং প্রোফাইল ড্রিফট তৈরি করে |
| পরিদর্শন পদ্ধতি | ইন-প্রসেস গেজিং, ম্যানুয়াল গেজ বা অফলাইন সিএমএম রুটিন | অংশে পৌঁছানোর আগে চাকা পরিধান কত দ্রুত সনাক্ত করা হয় তা নির্ধারণ করে |
| পরিবর্তনের সময় | একটি ড্রেসিং রোল অদলবদল করার এবং ডেটাম পুনরায় স্থাপন করার সময় | উচ্চ-মিশ্রণ, কম-ভলিউম উৎপাদনে সরাসরি অর্জনযোগ্য আউটপুট সীমিত করে |
প্রকৃত খরচ, ক্ষমতা এবং ক্রয় ঝুঁকি
ফর্ম গ্রাইন্ডিং এর অর্থ অধিগ্রহণে নয়, অপারেশনে ব্যয় করা হয়। তিনটি সংখ্যা নির্ধারণ করে যে প্রক্রিয়াটি নিজের জন্য অর্থ প্রদান করে কিনা:
- ড্রেসিং রোল বা ডায়মন্ড টুলের পরিষেবা জীবন এবং প্রতিস্থাপনের জন্য কতক্ষণ সময় লাগে।
- প্রতি চক্রের ড্রেসিং গভীরতা, যা সেট করে যে একটি উৎপাদন চালানোর সময় কত চাকা খরচ হয়।
- ড্রেসিং টাইম এবং গ্রাইন্ডিং টাইমের অনুপাত, যা সিদ্ধান্ত নেয় উদ্ধৃত চক্রটি অর্জনযোগ্য কিনা।
সর্বনিম্ন গ্রহণযোগ্য স্তরে কুল্যান্ট এবং পরিস্রাবণ প্যাকেজ নির্দিষ্ট করার সময় তার আদর্শ নির্ভুলতা ক্ষমতার উপর একটি মেশিন কেনার সবচেয়ে সাধারণ ক্রয় ভুল। সেই মেশিনটি গ্রহণযোগ্যতার বিচারের সময় একটি সঠিক প্রোফাইল কাটবে, তারপর উত্পাদন শুরু হলে এবং ড্রেসিং ব্যবধানগুলি ছোট হয়ে গেলে প্রবাহিত হবে। দ্বিতীয় ঝুঁকি হল পরিবর্তনকে অবমূল্যায়ন করা। যদি একটি ড্রেসিং রোল অদলবদল করা এবং রি-ডেটুমিং অর্ধেক শিফট লাগে, তাহলে সপ্তাহে দুবার প্রোফাইল পরিবর্তন করা একটি দোকান বিনিয়োগ পুনরুদ্ধার করতে লড়াই করবে, যদিও মেশিনটি কাগজে রয়েছে সঠিক।
ফর্ম গ্রাইন্ডিং নির্দিষ্ট অবস্থার অধীনে তার স্থান অর্জন করে: প্রোফাইলটি চাকা থেকে আসতে হবে, ব্যাচটি যথেষ্ট বড় টুলিং করার জন্য, কুল্যান্ট এবং পরিস্রাবণ সিস্টেম একটি বিস্তৃত যোগাযোগের চাপকে সমর্থন করতে পারে এবং ড্রেসিং এবং পরিদর্শন রুটিন উত্পাদনের সাথে তাল মিলিয়ে চলতে পারে। যখন চারটি ধারণ করে, প্রক্রিয়াটি বহু-অক্ষের ইন্টারপোলেশন পরিচালনা করতে পারে তার চেয়ে সংক্ষিপ্ত চক্রে জটিল রূপ পুনরুত্পাদন করে। যখন তাদের মধ্যে একটি অনুপস্থিত থাকে, তখন CNC ড্রেসিং সহ একটি প্রচলিত নলাকার পেষকদন্ত প্রায়শই আরও সৎ স্পেসিফিকেশন হয়, এবং এত তাড়াতাড়ি বলা প্রথম উত্পাদন ব্যাচে এটি আবিষ্কার করার চেয়ে সস্তা।


